铸铁件铸造工艺对比 金属型铸造、低压铸造与铸铁件生产
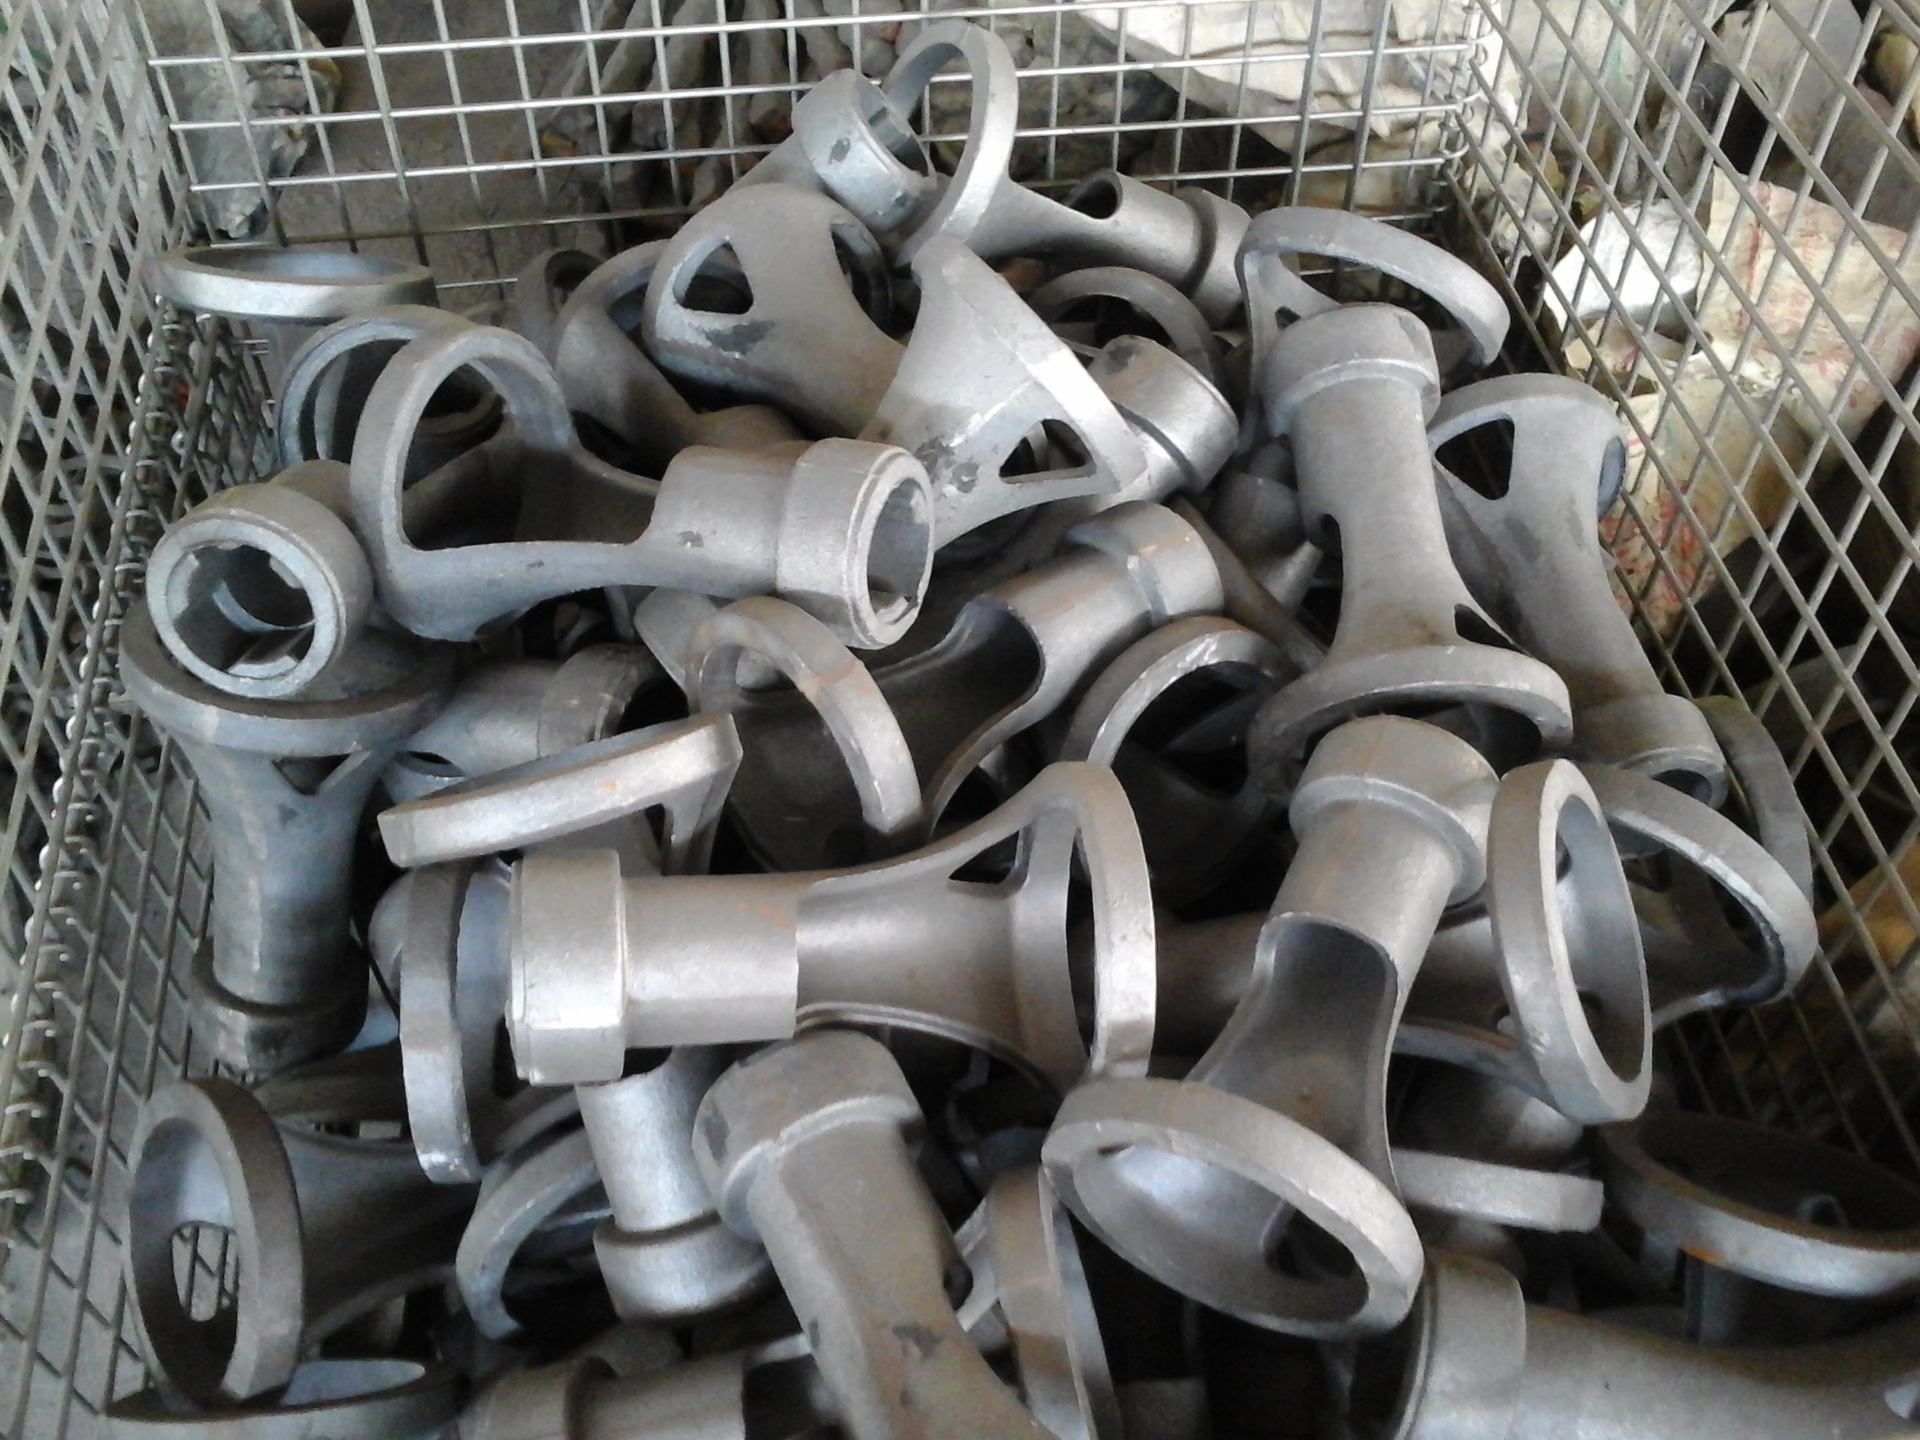
铸铁件是机械制造、汽车工业、能源设备等领域中应用最广泛的铸件类型之一。铸铁以其良好的铸造性能、减震性、耐磨性和较低的成本,在工业生产中占据重要地位。随着铸造技术的发展,铸铁件的成形工艺也日趋多样化,其中金属型铸造和低压铸造是两种具有代表性的先进工艺。本文将对这两种工艺在铸铁件生产中的应用特点进行对比分析。
一、铸铁件的基本概念与分类
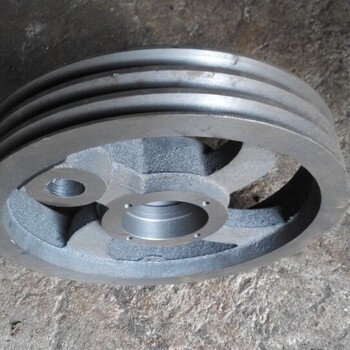
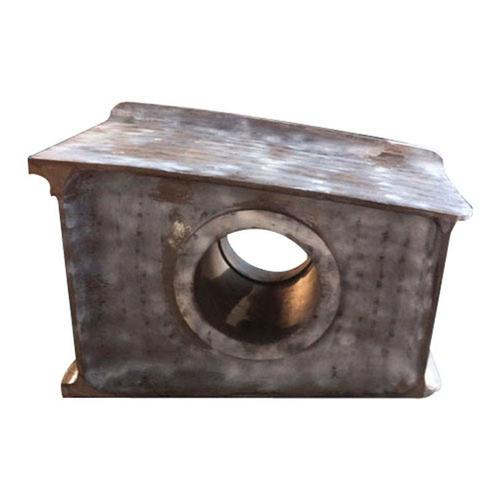
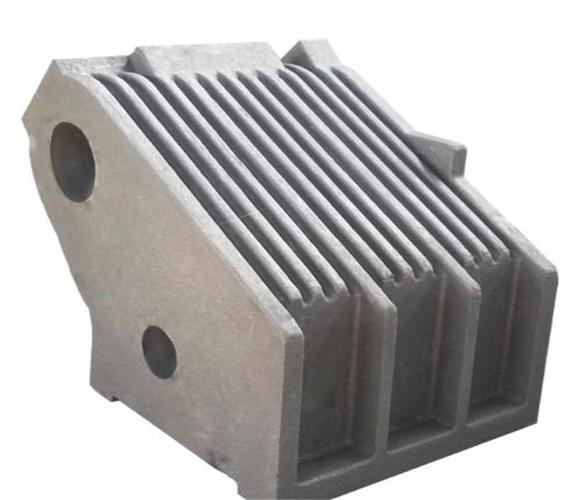
铸铁件是指以铸铁为原料,通过铸造方法获得的零件或毛坯。铸铁是含碳量大于2.11%的铁碳合金,按石墨形态和基体组织可分为灰铸铁、球墨铸铁、可锻铸铁、蠕墨铸铁等。不同种类的铸铁件在力学性能、耐磨性、耐热性等方面各有特点,广泛应用于发动机缸体、缸盖、制动盘、齿轮箱壳体、管件等零部件的制造。
二、金属型铸造铸铁件
金属型铸造又称硬模铸造,是将液态金属浇入金属铸型中获取铸件的方法。对于铸铁件而言,金属型铸造具有以下优势:
- 组织致密:金属型冷却速度快,铸件晶粒细化,石墨形态更为细小均匀,力学性能优于砂型铸造。
- 表面质量好:铸件表面粗糙度低,尺寸精度高,可减少后续加工余量。
- 生产效率高:金属型可重复使用,适合批量生产,生产周期短。
- 工艺稳定性好:金属型刚度高,不易产生胀砂缺陷。
但金属型铸造铸铁件也存在一定局限:金属型无退让性,铸铁件冷却收缩时易产生裂纹;铸型透气性差,需合理设计排气系统;金属型成本较高,不适合单件小批生产。
三、低压铸造铸铁件
低压铸造是在低压气体作用下,使液态金属自下而上充填铸型并凝固成形的方法。低压铸造在铸铁件生产中的应用虽不如铝合金广泛,但在特定领域具有独特价值:
- 充型平稳:金属液在较低压力下平稳充型,减少卷气和夹渣,铸件内部缺陷少。
- 组织致密:铸件在压力下凝固,补缩效果好,致密度高,适合生产承压铸铁件。
- 浇注系统简单:底注式充型,浇口位置灵活,金属利用率高。
- 自动化程度高:工艺参数可精确控制,适合现代化生产线。
低压铸造铸铁件的主要难点在于:铸铁熔点较高,对保温炉和升液管材料要求苛刻;凝固温度区间较宽,需精确控制压力曲线;设备投资较大,维护成本较高。
四、两种工艺的对比与选择
从铸件质量看,金属型铸造铸铁件冷却速度快、晶粒细,适合薄壁、形状相对简单的批量铸件;低压铸造铸铁件充型平稳、致密度高,更适合承压、气密性要求高的铸件。从生产成本看,金属型铸造铸型费用高但生产效率高,适合大批量生产;低压铸造设备投资大但金属利用率高,适合中等批量高附加值铸件。从工艺适应性看,金属型铸造对铸铁件壁厚均匀性要求较高,而低压铸造对复杂型腔的填充能力更强。
实际生产中,应根据铸铁件的材质、结构特点、质量要求、批量大小等因素综合选择铸造工艺,必要时可将金属型铸造与低压铸造相结合,或将两种工艺与传统砂型铸造配合使用,以获得最佳的技术经济效果。
五、
铸铁件作为基础零部件,其铸造工艺的选择直接关系到产品质量和生产效益。金属型铸造和低压铸造各具特色,分别在冷却凝固条件、充型方式、组织控制和生产效率方面形成互补。随着铸造技术和装备的不断进步,铸铁件铸造工艺将朝着精密化、绿色化、智能化方向发展,为制造业提供更高质量、更低成本的铸铁件产品。
如若转载,请注明出处:http://www.btxhmj.com/product/46.html
更新时间:2026-10-28 20:43:09